
metalworkingmag.fr
11
'26
Written on Modified on
Sandvik Coromant lance un outil conique tonneau pour les opérations de profilage complexes
La géométrie innovante deux-en-un combine les rayons tonneau et hémisphérique pour stimuler la productivité, améliorer l'état de surface et réduire les temps de cycle lors de l'usinage des blisks et des aubes.
www.sandvik.coromant.com
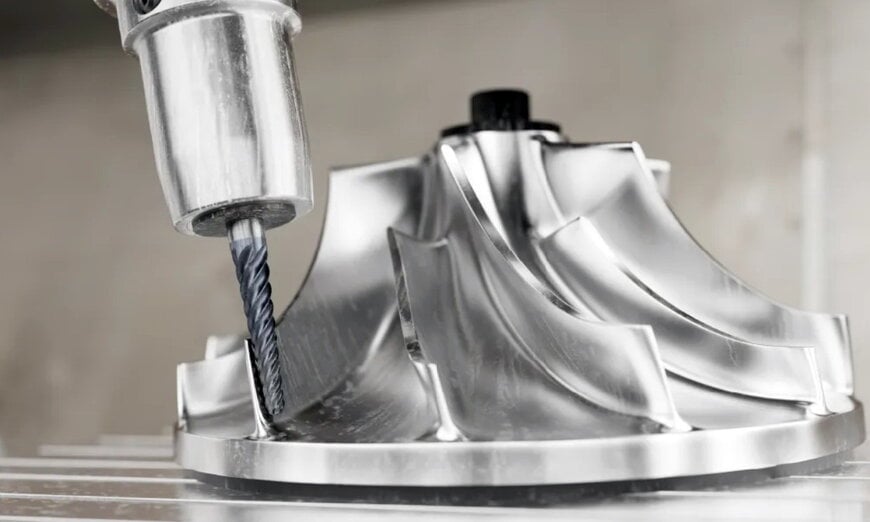
La fabrication de profils 3D complexes dans la turbomachine, tels que les disques aubagés monoblocs (blisks) et les aubes de compresseur, pose des défis majeurs pour les opérations de fraisage multiaxe. L'usinage traditionnel de ces surfaces gauches nécessite plusieurs montages et de fréquents changements d'outils pour s'adapter aux variations de courbure, ce qui allonge les temps de cycle et accélère l'usure de l'outil sur les alliages aérospatiaux réputés difficiles à usiner.
Afin de lever ces contraintes de temps de cycle et d'usure, Sandvik Coromant a développé la fraise en bout conique tonneau CoroMill Plura. Cet outil intègre un large profil tonneau tangentiel sur son flanc et un rayon hémisphérique conventionnel à son extrémité, créant ainsi une géométrie de coupe hybride capable d'assurer à la fois le profilage de flanc et le fraisage ponctuel au sein d'un même montage d'usinage.
Principes de fonctionnement et avantages cinématiques
La finition multiaxe des pièces aéronautiques incurvées a longtemps reposé sur des fraises à bout hémisphérique. Bien que polyvalents, les petits rayons de bout sphérique imposent des pas latéraux minimes (gestion de la hauteur de crête) pour respecter des critères d'état de surface stricts, contraignant les machines-outils à des milliers de passes de trajectoires très denses.
La forme conique tonneau transforme cette relation cinématique. En exploitant un rayon de coupe effectif nettement supérieur au diamètre physique de l'outil, la section tonneau élargit l'arc de contact avec le flanc de la pièce. Cela permet aux systèmes de programmation par commande numérique (CNC) d'augmenter sensiblement les distances de pas axial sans accroître la hauteur des crêtes crête-à-creux. Parallèlement, le déplacement continu du point de contact le long de la courbe du profil répartit les efforts mécaniques et les pics thermiques sur une plus grande longueur d'arête, plutôt que de concentrer l'usure sur une zone localisée de la pointe. L'extrémité hémisphérique reste disponible pour dégager les congés étroits, les rayons de raccordement et les contre-dépouilles complexes sans nécessiter de changement d'outil.
Caractéristiques du substrat et du revêtement pour alliages réfractaires
Les composants d'aubage de turbomachine sont principalement forgés ou usinés à partir de matériaux ISO S, notamment des alliages de titane et des superalliages réfractaires (HRSA) à base de nickel, de cobalt ou de fer. Ces alliages présentent une résistance élevée à chaud, une faible conductivité thermique et une forte tendance à l'écrouissage qui dégradent rapidement les arêtes en carbure.
L'outil conique tonneau CoroMill Plura intègre les nuances dédiées T2CH et R2AH, dotées de la technologie de revêtement par dépôt physique en phase vapeur (PVD) Zertivo 2.0. Zertivo 2.0 assure une meilleure adhérence du revêtement et une résistance accrue à l'écaillage, à l'usure par entaille et au faïençage thermique dans des conditions de coupe intermittente. Bien que développées en priorité pour la semi-finition et la finition des matériaux ISO S, les géométries de l'outil permettent également d'usiner des composants en acier (ISO P), acier inoxydable (ISO M), acier trempé (ISO H) et fonte (ISO K).
Intégration dans les flux de fabrication aérospatiale
Sur les centres d'usinage 5 axes, la réduction des temps de repositionnement hors coupe et des intervalles de changement d'outil optimise directement le taux d'utilisation de la broche. En traitant les congés de raccordement de pied d'aube, les flancs convexes et les transitions de bord d'attaque/bord de fuite avec une seule géométrie, les méthodistes peuvent regrouper des trajectoires d'outils auparavant cloisonnées au sein de programmes de profilage multiaxe intégrés.
« L'outil conique tonneau CoroMill Plura offre aux fabricants une solution polyvalente pour les opérations de profilage exigeantes », explique Staffan Lundström, chef de produit des fraises en bout en carbure monobloc chez Sandvik Coromant. « En regroupant plusieurs opérations au sein d'un seul outil, les clients peuvent réduire les temps morts et obtenir un processus d'usinage plus productif et plus fiable. »
Cette variante conique tonneau complète la gamme élargie de profilage CoroMill Plura, qui comprend déjà des fraises à bout hémisphérique, sphériques à dégagement (« lollipop »), hémisphériques coniques et tonneau standard, conçues pour répondre aux exigences de fraisage ponctuel, de surfaçage de flanc et d'usinage de contre-dépouilles dans l'aérospatiale de précision et la production d'énergie.
Contexte additionnel
Cette section détaille les spécifications techniques et les analyses comparatives de la concurrence non mentionnées dans le communiqué de produit initial.
Les fraises à segments de cercle — couramment appelées outils tonneau, lentille ou coniques circulaires — représentent un changement de paradigme majeur dans les stratégies de fabrication assistée par ordinateur (FAO) en 5 axes continus. Les principaux éditeurs de FAO, parmi lesquels Mastercam, hyperMILL et Siemens NX, intègrent désormais des algorithmes de trajectoire dédiés aux outils tonneau, garantissant des angles de contact constants et un contrôle dynamique du vecteur d'outil le long de trajectoires 3D complexes.
Dans la fabrication aérospatiale, les gains de temps de cycle obtenus grâce au fraisage par segments de cercle sont généralement compris entre 50 % et 80 % par rapport aux passes de finition traditionnelles avec une fraise purement hémisphérique, un gain directement lié à l'augmentation du pas autorisée par de grands rayons effectifs (dépassant fréquemment 250 mm à 1 000 mm sur les flancs du tonneau). Sur le marché des outils à segments de cercle, les solutions concurrentes équivalentes incluent les fraises à segments de cercle d'Emuge-Franken (telles que leurs profils tonneau et ovales) ainsi que les fraises coniques tonneau multi-dents en carbure monobloc de Seco Tools. Bien que ces conceptions exploitent également de grands rayons pour maîtriser la hauteur de crête, la différenciation industrielle repose sur la ténacité spécifique de l'arête du substrat, la granulométrie du carbure et des revêtements multicouches PVD brevetés, conçus pour limiter l'usure abrasive et adhésive lors d'un usinage à faibles vitesses de coupe dans des matériaux HRSA écrouissables.
Édité par Evgeny Churilov, Induportals Media – Adapté par l'IA.
www.sandvik.coromant.com
