metalworkingmag.fr
26
'26
Written on Modified on
Usinage cinq axes à portique pour grandes pièces
Nidec Machine Tool Corporation a lancé la fraiseuse cinq axes MVR-5X afin d'éliminer les goulots d'étranglement de rigidité et de couple lors de la consolidation des processus d'usinage de grandes pièces.
www.nidec.com
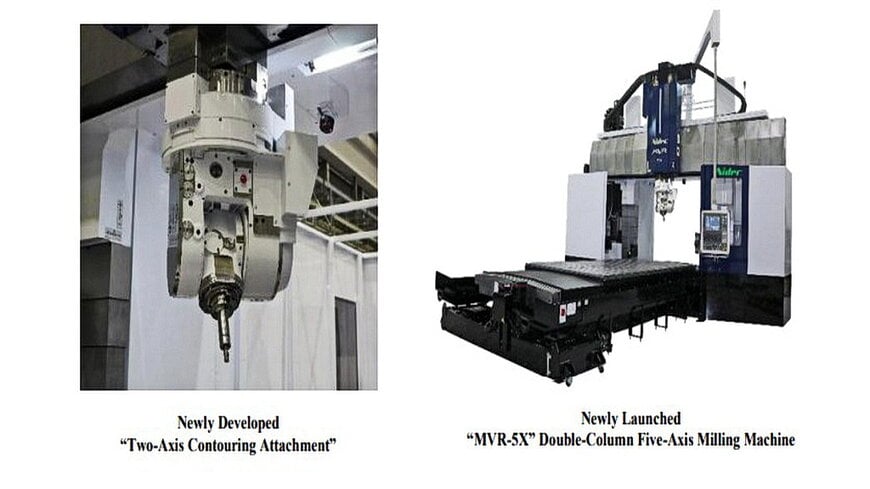
La fabrication de composants structurels volumineux destinés aux équipements de production de semi-conducteurs, aux infrastructures énergétiques et aux systèmes maritimes exige l'usinage d'alliages lourds et tenaces, tels que les aciers alliés et les fontes, avec des tolérances géométriques particulièrement serrées. Les installations traditionnelles à portique à double colonne se heurtent souvent à des limites lorsqu'il s'agit d'intégrer un usinage angulaire ou multiaxe : les têtes auxiliaires biaxes classiques souffrent généralement d'une flexion en porte-à-faux, d'un faible couple de coupe et d'un dégagement vertical restreint sous la traverse. Par conséquent, les ateliers d'usinage devaient historiquement répartir l'ébauche, le fraisage de poches profondes et la finition multi-angles fine sur plusieurs montages distincts et différentes machines-outils, ce qui multipliait les erreurs d'alignement et prolongeait les temps de cycle globaux.
Consolidation des processus par contournage à fort couple
La MVR-5X répond directement à ces contraintes d'usinage en associant une architecture à portique à double colonne à une tête de contournage compacte à deux axes intégrée, spécialement conçue pour l'enlèvement intensif de copeaux. Plutôt que de s'en remettre à des têtes universelles auxiliaires à faible couple limitées aux passes de finition légères, la nouvelle tête de fraisage développe un couple maximal admissible de 341 N·m sur son attachement de broche BBT50. Cela représente un gain de 323,5 N·m par rapport à la tête biaxe de génération précédente du constructeur, fournissant ainsi l'effort mécanique nécessaire pour exécuter des passes d'ébauche à haut rendement et du surfaçage dans des matériaux difficiles à usiner.
Le moteur de broche délivre une puissance de 15 kW à 420 min⁻¹ pour une plage de vitesse de rotation en service continu allant de 20 à 6 000 min⁻¹. La refonte structurelle du corps de l'attachement limite sa longueur en saillie, de la face avant du coulisseau au nez de broche, à seulement 790 mm, soit 300 mm de moins que les modèles antérieurs. Ce raccourcissement du porte-à-faux réduit l'effet de levier et les vibrations lors des passes de coupe agressives, tout en restituant un volume Z précieux sous la traverse pour le passage de pièces de grande hauteur.
Interpolation multiaxe continue et gestion thermique
Pour traiter des surfaces orientées à des angles quelconques et des contours organiques complexes en un seul serrage, la tête de contournage intègre une commande continue des axes rotatifs. L'axe B s'incline sur une course de ±100°, tandis que l'axe C pivote sur ±270°, tous deux avec une résolution d'indexation de 0,001° pour un positionnement de haute précision ou un contournage continu sur cinq axes. Cette articulation continue élimine le recours à des reprises manuelles ou à des outillages inclinés dédiés pour la réalisation de géométries complexes telles que les piquages d'orifices de chambres, les engrenages coniques complexes et les surfaces gauches de moules.
La précision géométrique lors des cycles d'usinage prolongés est préservée grâce à la maîtrise des dilatations thermiques structurelles. La machine utilise un refroidissement interne au cœur de la broche combiné à un fluide thermostaté circulant à l'intérieur de colonnes stabilisatrices (« Thermo-Stabilizer Columns »). Cette compensation thermique en boucle fermée atténue les déformations du bâti induites par les variations de température ambiante de l'atelier et l'échauffement du moteur de broche, assurant un positionnement d'outil parfaitement répétable pendant les longues opérations de finition.
Intégration du jumeau numérique et validation de la production
Afin de prévenir les risques de collision et d'éliminer les goulots d'étranglement de programmation sur des équipements à fort investissement, la machine est interfacée avec la plateforme de simulation Nidec NC Twin. Ce logiciel modélise dans un environnement virtuel sur PC la cinématique machine, les interférences d'outils, les gabarits de collision, les états de surface et les temps de cycle. L'évaluation du temps de cycle présente un écart inférieur à 1 %, tout en effectuant les calculs jusqu'à 20 fois plus vite que l'usinage réel, ce qui permet d'optimiser les trajectoires d'outils avant d'engager des pièces physiques.
La MVR-5X propose des surfaces de table allant de 1 500 mm × 3 000 mm jusqu'à 3 500 mm × 10 000 mm, avec un passage entre montants compris entre 2 050 mm et 4 250 mm et un dégagement maximal entre le coulisseau et la table oscillant entre 2 010 mm et 2 150 mm. Ses domaines d'application ciblent principalement les enceintes à vide et bâtis mécaniques pour la fabrication de semi-conducteurs, les blocs-cylindres pour moteurs industriels, les corps de pompe, les hélices de propulsion maritime ainsi que les empreintes d'outillages et de moules de grandes dimensions.
Nidec Machine Tool a dévoilé la MVR-5X au secteur industriel mondial à l'occasion du salon JIMTOF 2026 (33e Salon international de la machine-outil du Japon), qui s'est tenu du 26 au 31 octobre 2026 au Tokyo Big Sight dans les halls d'exposition est, stands E3011 à E3013.
Contexte additionnel
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans le communiqué de presse original.
Dans l'usinage de grandes pièces, les constructeurs comparent les configurations cinq axes à portique à d'autres cinématiques établies : les portiques d'usinage 5 faces dotés de têtes orthogonales indexables à 90 degrés, les aléseuses-fraiseuses horizontales avec table rotative, et les centres d'usinage cinq axes continus dédiés.
Alors que les têtes renvoi d'angle indexées limitent souvent l'orientation angulaire à des pas de 1°, 2,5° ou 5° via des accouplements Hirth, l'articulation continue des axes B et C à 0,001° permet un véritable surfaçage simultané sur des profils hydrodynamiques ou aérodynamiques complexes (pales d'hélices marines, raccords tubulaires de chambres à vide). De plus, par rapport aux aléseuses horizontales à montant mobile où la sortie de broche génère un fléchissement sous l'effet du poids propre et des vibrations, le coulisseau vertical guidé sur une traverse rigide à double colonne maintient une raideur mécanique constante lors des ébauches profondes.
La maîtrise thermique est également devenue un critère distinctif majeur pour les machines d'usinage de grandes dimensions soumises aux exigences de la norme d'essais thermiques ISO 230-3. Étant donné que les grands bâtis en fonte peuvent subir une dilatation de plusieurs micromètres par mètre et par degré Celsius, la stabilisation active par colonnes thermo-régulées et broches refroidies s'est imposée face aux simples compensations logicielles théoriques comme standard de référence pour l'usinage structurel de haute précision.
Édité par Evgeny Churilov, Induportals Media - Adapté par l'IA.
www.nidec.com