
metalworkingmag.fr
11
'26
Written on Modified on
Réduction des supports en fabrication additive métallique grâce au contrôle thermique dynamique
Renishaw présente la technologie LIBERTAS pour contrôler la distribution de l'énergie laser, atténuant les contraintes thermiques et éliminant les structures de support dans l'impression métallique.
www.renishaw.com
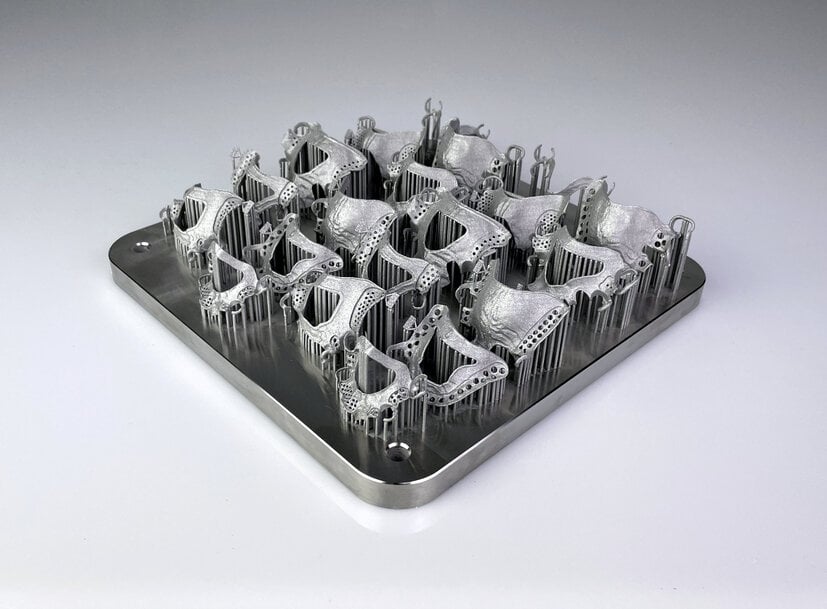
La gestion de la dissipation thermique et des contraintes résiduelles pendant la fusion sur lit de poudre par laser (LPBF) représente un goulot d'étranglement persistant dans des secteurs stratégiques tels que l'aérospatiale, l'automobile et la fabrication de dispositifs médicaux. La modulation d'énergie pilotée par logiciel permet aux industriels de produire des surplombs prononcés et des surfaces inférieures (« downskin ») complexes sans recourir à des géométries de supports sacrificiels denses.
L'entreprise mondiale de technologies d'ingénierie Renishaw a lancé sa technologie LIBERTAS, une plateforme logicielle orientée production conçue pour élargir la liberté géométrique, le rendement de fabrication et l'évolutivité des procédés sur ses systèmes de fabrication additive métallique de la série RenAM 500. Proposée directement sous la forme d'une mise à niveau au sein de l'écosystème de préparation de fabrication QuantAM, la société entend fournir aux industriels une solution logicielle compatible avec les parcs de machines existants, réduisant le coût unitaire des pièces tout en éliminant la nécessité de rétrofits matériels lourds en capital.
Les défis de la gestion thermique dans la fusion sur lit de poudre par laser
En fabrication additive métallique conventionnelle, des structures de support massives sont requises pour ancrer les composants au plateau de fabrication et évacuer l'énergie thermique excédentaire hors du bain de fusion. Sans dissipation thermique suffisante à travers la poudre libre environnante, la surchauffe localisée entraîne la formation de bavures (« dross »), d'importantes déformations géométriques et une rugosité dégradée sur les surfaces orientées vers le bas.
Cependant, les structures de support excessives entraînent de lourdes pénalités de production. Elles consomment de la poudre d'alliage non récupérable, prolongent les temps d'exposition laser et exigent des post-traitements complexes par usinage mécanique ou par électroérosion pour détacher les supports et meuler leurs marques résiduelles.
Modulation laser dynamique et contrôle du bain de fusion
La technologie LIBERTAS surmonte ces contraintes physiques en ajustant dynamiquement la délivrance des paramètres laser selon les géométries locales de la pièce. Au lieu d'appliquer des paramètres d'exposition uniformes, le logiciel régule la puissance laser et les vitesses de balayage le long des contours orientés vers le bas et des zones non supportées.
En contrôlant l'apport thermique en temps réel selon les taux de dissipation thermique locaux, la plateforme préserve la stabilité du bain de fusion sans provoquer d'accumulation de chaleur excessive. Cette application contrôlée de l'énergie permet d'atteindre des angles de surplomb plus faibles, de minimiser les contraintes thermiques internes et de prévenir le gauchissement des pièces, tout en préservant la densité structurelle et l'intégrité de surface.
Intégration opérationnelle et déploiement évolutif
Le logiciel fonctionne comme un module intégré à la solution de préparation de fabrication QuantAM de Renishaw. Ne dépendant ni de suites de capteurs dédiées ni de modifications du racleur mécanique, la technologie se déploie dans les ateliers de production sans perturber les paramètres machine validés.
Le logiciel repose sur un modèle de licence par poste de travail : les fichiers de fabrication générés sur un seul poste QuantAM peuvent être distribués sur plusieurs machines RenAM 500 de l'atelier. Cette configuration favorise la flexibilité opérationnelle et une répétabilité prévisible, aussi bien sur les cellules de fabrication additive mono-laser que multi-lasers.
« En réduisant la dépendance envers les structures de support et en améliorant l'état de surface des zones non soutenues, nous débloquons des géométries jusque-là irréalisables en raison des contraintes classiques de conception pour la fabrication additive », a déclaré Benjamin Diaz, responsable principal des produits logiciels chez Renishaw. « Nous aidons nos clients à améliorer le rendement, à réduire les rebuts et à diminuer le coût par pièce — tout cela en exploitant les systèmes dont ils disposent déjà. »
Cas d'usage industriels et validation des procédés
La minimisation des structures d'ancrage procure des gains de production directs sur les composants à haute valeur ajoutée intégrant des canaux internes, des circuits fluidiques et des parois minces. De la fabrication d'implants médicaux personnalisés et de boîtiers de montres haut de gamme aux roues à aubes carénées et collecteurs aéronautiques, la technologie évite le placement de supports dans des cavités internes inaccessibles où toute extraction mécanique est impossible.
« La technologie LIBERTAS est conçue pour accompagner les industriels de nombreux secteurs, qu'il s'agisse de petites séries à forte valeur ajoutée ou de grandes productions en série », a souligné Diaz. « En améliorant l'efficacité sur l'ensemble de la chaîne de fabrication additive, de la préparation de fabrication jusqu'au post-traitement, la technologie offre aux utilisateurs des résultats plus réguliers et un meilleur contrôle opérationnel. »
Renishaw a présenté la technologie LIBERTAS en action au salon Formnext à Francfort, qui s'est tenu du 17 au 19 novembre sur le stand C11 du hall 11, en démontrant des fabrications comparatives et des indicateurs de qualité des pièces.
Contexte supplémentaire :
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce produit initiale.
Les règles de conception traditionnelles pour la fusion sur lit de poudre par laser, codifiées dans des normes comme l'ISO/ASTM 52911-1, imposent généralement des structures de support pour les angles de surplomb inférieurs à 45 degrés par rapport au plateau de fabrication horizontal. Sans support, le métal en fusion s'infiltre dans le lit de poudre libre sous-jacent sous l'effet de la capillarité et de la gravité, provoquant d'importantes bavures et une rugosité de surface élevée (dépassant fréquemment 20 à 30 micromètres Ra). Les architectures avancées de modulation de paramètres comme LIBERTAS repoussent ce seuil, permettant des fabrications stables à des angles nettement inférieurs à 45 degrés sans ajout manuel de supports.
Dans le paysage de la fabrication additive, la réduction des supports par voie logicielle rivalise avec des approches assistées par matériel et des solutions en boucle fermée. Velo3D permet l'impression de surplombs jusqu'au plan horizontal grâce à des lames de raclage sans contact associées à un logiciel thermodynamique synchronisé, ce qui exige des architectures machines propriétaires dédiées. De son côté, EOS propose le logiciel Smart Fusion, qui utilise des algorithmes de simulation thermique pour ajuster la puissance laser point par point, tandis que Nikon SLM Solutions commercialise la technologie Free Float. La démarche de Renishaw se distingue en restant entièrement logicielle au sein de son moteur de tranchage QuantAM, appliquant une modulation dynamique des paramètres sur les trains optiques standard des RenAM 500 pour réduire les opérations de post-usinage sans nécessiter de modifications matérielles sur mesure.
Édité par Natania Lyngdoh, rédactrice d’Induportals, avec l’assistance de l’IA.
www.renishaw.com
